



0102030405


Réservoirs de stockage de brome anticorrosion provenant de fournisseurs chinois - Solutions personnalisées pour les usines
Caractéristiques techniques
Excellentes performances d'étanchéité
Adopte une structure d'étanchéité intégrée avec des joints de haute qualité résistants à la corrosion, empêchant efficacement la volatilisation et les fuites de brome, assurant un fonctionnement sûr et évitant la pollution de l'environnement et les risques pour le personnel.
Super résistance à la corrosion
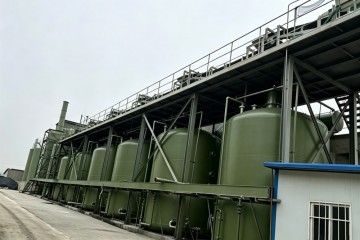
Le corps du réservoir de stockage est fabriqué à partir de matériaux résistants à la corrosion (PRV) spécialement traités pour résister à la forte corrosion du brome liquide, de la vapeur de brome et des milieux acides, assurant une longue durée de vie de plus de 15 ans.
Conception de protection de sécurité
Doté de jauges de niveau de liquide et de dispositifs de décharge d'urgence, il assure une surveillance en temps réel de l'état du stockage (niveau de liquide, pression, température) et une gestion rapide des conditions anormales afin d'éviter les accidents.
Performances de stockage stables
Plus de 20 ans de pratique et d'application ont prouvé que la conception et la production de la cuve répondent aux normes et satisfont pleinement aux exigences d'utilisation, et que la cuve est sûre et fiable.
Capacité et structure personnalisables
En fonction des besoins du client, la capacité de stockage (de 500 L à 15 000 L) et la structure (verticale, horizontale) peuvent être personnalisées, s'adaptant ainsi aux différents espaces d'atelier et aux exigences de capacité de production.
Utilisation et entretien faciles
Doté de ports d'entrée et de sortie de liquide pratiques, de ports de nettoyage et de ports d'inspection, facilitant l'alimentation, la vidange, l'inspection quotidienne et la maintenance ; sa structure globale est simple, réduisant les coûts de maintenance et l'intensité du travail.
Foire aux questions
Q1 : Quels matériaux sont utilisés pour construire le corps du réservoir de stockage ?
A1 : Le corps du réservoir de stockage est fabriqué en plastique renforcé de fibres de verre (PRFV) spécialement traité. Ce matériau est extrêmement résistant à la corrosion et conçu pour résister au brome liquide, aux vapeurs de brome et aux milieux acides.
Q2 : Comment le système empêche-t-il les fuites de brome ?
A2 : Le réservoir est doté d’une structure d’étanchéité intégrée équipée de joints anticorrosion de haute qualité. Cette conception empêche efficacement la volatilisation du brome et les fuites, protégeant ainsi l’environnement et le personnel.
Q3 : Quelle est la durée de vie prévue de ces réservoirs de stockage de brome ?
A3 : La conception en PRV résistant à la corrosion garantit une longue durée de vie de plus de 15 ans. Plus de 20 ans d’utilisation pratique ont prouvé la fiabilité et la sécurité de la conception du corps du réservoir.
Q4 : La capacité et la structure de stockage sont-elles personnalisables ?
A4 : Oui, nous personnalisons la capacité de stockage de 500 L à 15 000 L. La structure peut également être configurée verticalement ou horizontalement pour s’adapter à l’espace de votre atelier et à vos exigences de production.
Q5 : Quelles sont les caractéristiques de sécurité intégrées au système de réservoir ?
A5 : Les réservoirs sont équipés de jauges de niveau de liquide et de dispositifs de décharge d’urgence. Ces derniers permettent une surveillance en temps réel du niveau de liquide, de la pression et de la température afin de réagir rapidement en cas d’anomalie.
Q6 : Dans quelle mesure est-il facile d'effectuer l'entretien du réservoir de stockage ?
A6 : La cuve est dotée d’orifices d’entrée/sortie de liquide, d’orifices de nettoyage et d’orifices d’inspection pratiques. Sa conception simple facilite le remplissage, la vidange et les inspections quotidiennes, tout en réduisant les coûts de maintenance et la pénibilité du travail.