


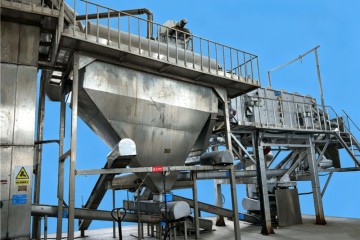
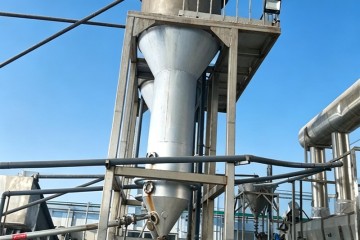

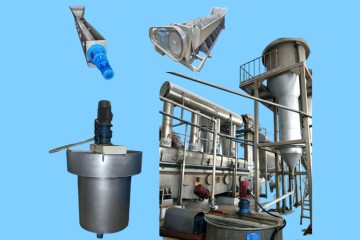
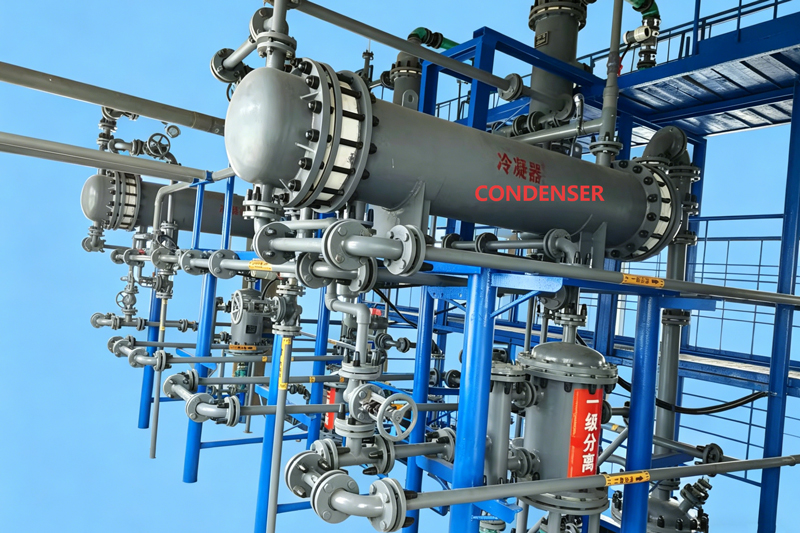
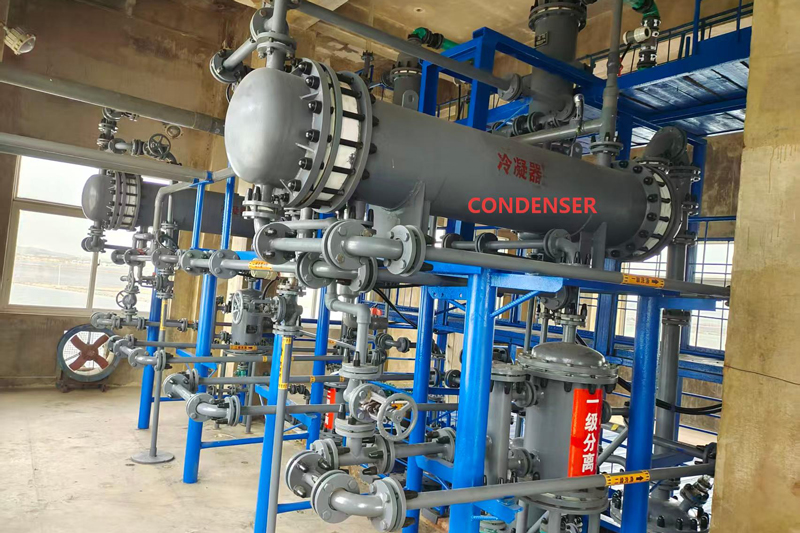
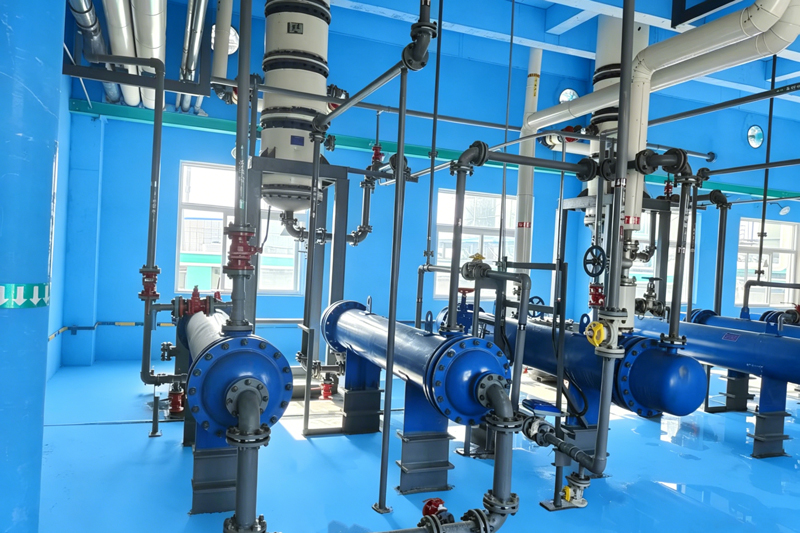
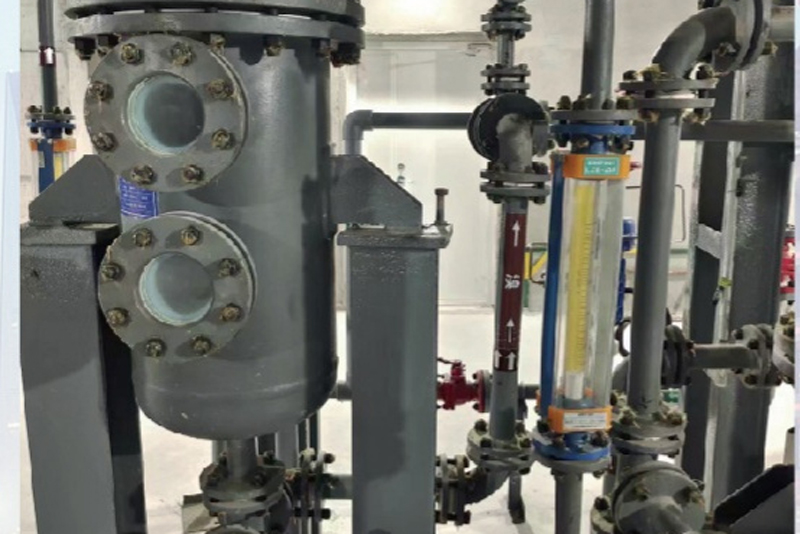
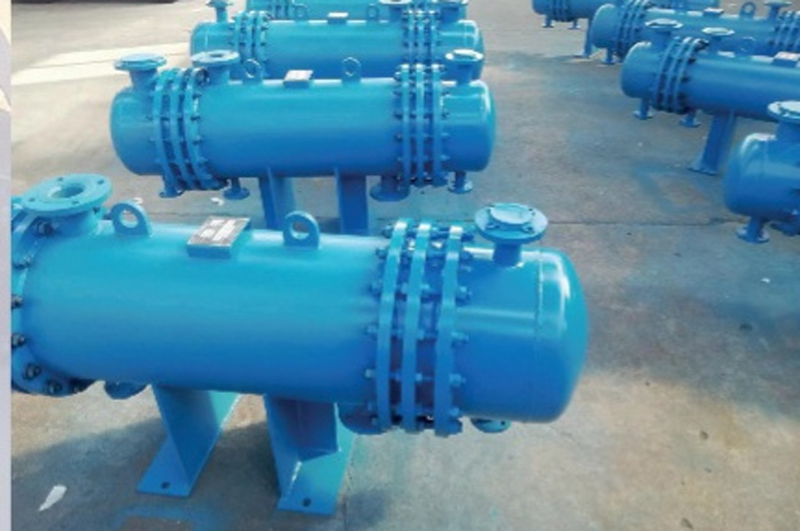
Unité de condensation et de séparation à haut rendement, aperçu des systèmes de condensation et de séparation pour l'extraction du brome
Caractéristiques techniques
Introduction au procédé de condensation et de séparation :
En tant qu'équipement clé en aval des procédés d'extraction du brome par soufflage d'air, distillation et extraction à la vapeur, cette unité prend en charge la tâche cruciale de condenser la vapeur contenant du brome à haute température et de séparer les phases gaz-liquide.
Principe de fonctionnement du condenseur
La fonction principale du condenseur est de refroidir et de liquéfier les vapeurs de brome produites lors de la distillation, permettant ainsi la purification ultérieure du brome. Il s'agit d'un élément clé reliant la distillation et le raffinage.
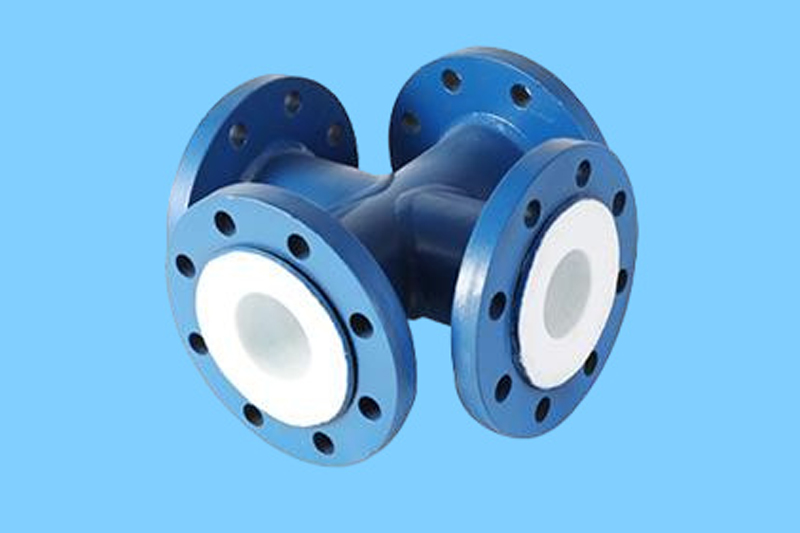
Alimentation : Après chauffage de la tour de distillation, le liquide d’absorption contenant du brome (bromure de sodium, bromure d’hydrogène, etc.) s’évapore pour produire de la vapeur contenant du brome (principalement de la vapeur de brome, avec une petite quantité de vapeur d’eau et de gaz acides), qui est transportée par des canalisations jusqu’au condenseur. Tous les équipements sont traités spécialement au PTFE pour assurer leur résistance à la corrosion.
Refroidissement et liquéfaction : Le condenseur est équipé de tubes d’échange thermique. À l’intérieur de ces tubes circule un fluide caloporteur (généralement de l’eau), tandis qu’à l’extérieur se trouve la vapeur de brome. Par échange thermique, la chaleur de la vapeur de brome est absorbée par le fluide caloporteur, et sa température chute rapidement en dessous du point de congélation du brome, provoquant sa condensation en brome brut liquide (contenant une faible quantité d’eau et d’impuretés).
Évacuation : Le brome brut liquide condensé est transporté par la conduite inférieure du condenseur vers le séparateur pour l’étape de purification suivante. Le fluide caloporteur, après avoir absorbé de la chaleur, se réchauffe et est évacué par la conduite de recirculation. Après refroidissement, il peut être réutilisé.
Le brome brut liquide pénètre dans le séparateur, où il est séparé en couches selon la différence de densité entre le brome et les impuretés (la densité du brome est d'environ 3,12 g/cm³, soit bien supérieure à celle de l'eau, qui est de 1 g/cm³). Le brome situé au fond du séparateur est évacué par la sortie et intégré à l'étape suivante du processus de raffinage.
Ci-dessous se trouve un échangeur de chaleur en carbure de silicium.
Spécifications techniques
| Température de conception | -20℃ ~ 180℃ (adaptable au refroidissement par vapeur de brome à haute température) |
| Zone d'échange thermique | 10 m² ~ 500 m² (personnalisable en fonction de la capacité de production : ligne de production de brome de 1 000 t/an à 50 000 t/an) |
| milieu de refroidissement | Eau de refroidissement en circulation |
| Durée de vie | ≥ 10 ans (composants principaux de l'échangeur de chaleur) ; (adapté à une production industrielle continue 24h/24 et 7j/7) |
Conception de condensation à flux divisé multipasse : utilise une division du flux multicanal pour réduire la vitesse de la vapeur et prolonger la durée de l’échange thermique. Le coefficient de transfert thermique global est augmenté de 30 % par rapport aux équipements classiques à passage unique, ce qui permet une condensation plus efficace de la vapeur de brome et minimise les pertes par volatilisation.
• Structure de séparation gaz-liquide multi-étages : combine des unités de séparation primaire et secondaire pour une séparation précise du brome liquide, de la saumure et des gaz incondensables. Le taux de pureté du brome est amélioré de 1 % à 8 %, fournissant une matière première de haute pureté pour les procédés de raffinage ultérieurs.
• Conception optimisée du circuit d'écoulement : empêche l'accumulation de liquide et le blocage par le gaz afin d'assurer un flux de matière continu et stable, répondant aux exigences de production industrielle à grand volume.