


Nouvelles
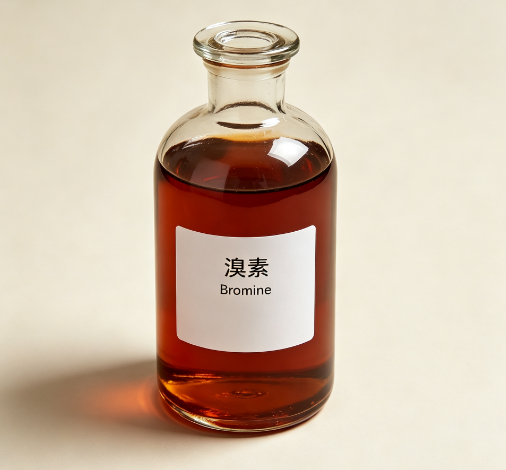
Le marché mondial du brome se redresse : le resserrement des fondamentaux de l’offre et de la demande entraîne une reprise progressive des prix.
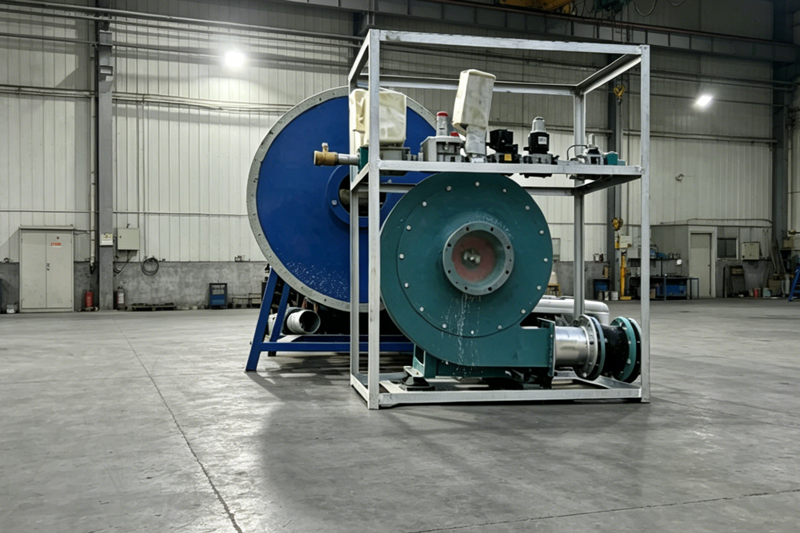
Principales applications des fours à air chaud industriels à gaz
Alimenté par un gaz propre pour produire de l'air chaud propre à haute température, il est largement applicable à divers scénarios industriels tels que le séchage, le durcissement, le chauffage et le chauffage de processus, servant d'équipement de source de chaleur universel pour les industries chimiques, des matériaux de construction, des revêtements et de la protection de l'environnement.
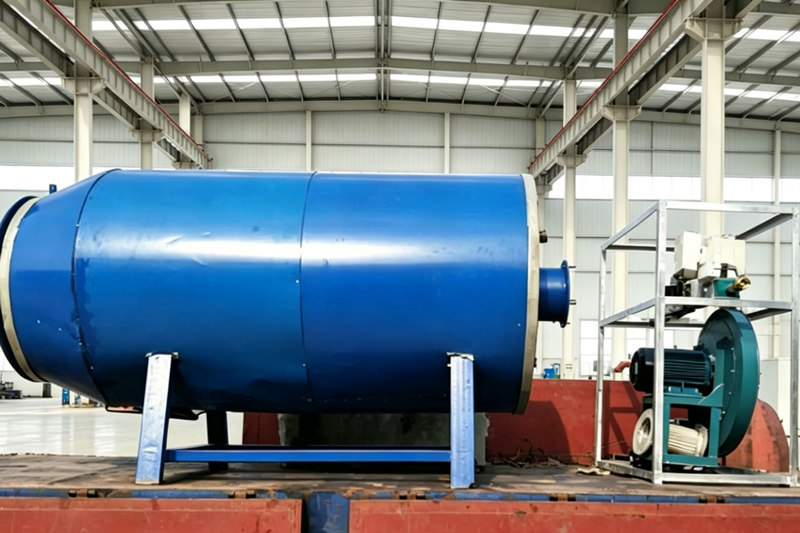
Principaux avantages du four à air chaud industriel à gaz
Alimenté par des combustibles propres comme le gaz naturel et le GPL, il produit de l'air chaud propre à haute température par échange thermique indirect. En tant qu'équipement de chauffage industriel performant et économe en énergie, remplaçant les sources de chaleur traditionnelles, il présente des avantages considérables.
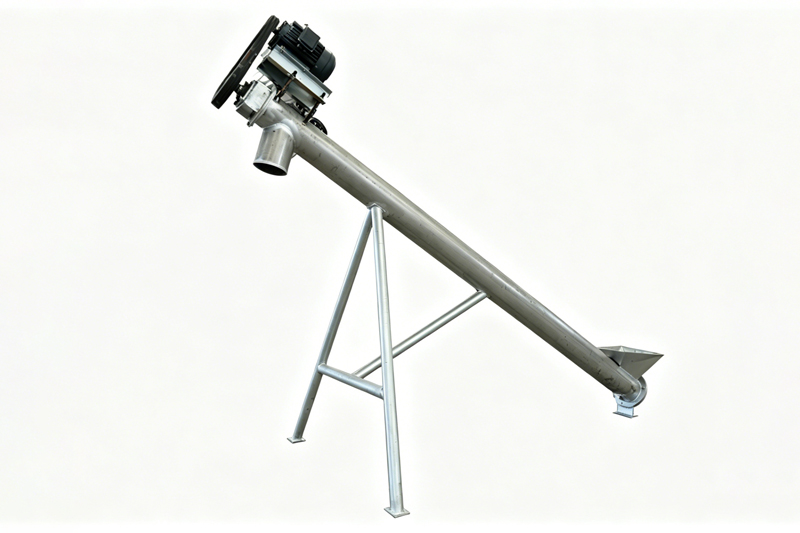
Applications et principaux avantages des convoyeurs à vis
Les convoyeurs à vis (également appelés convoyeurs à auge) sont des équipements conçus pour le transport continu et le dosage précis de matériaux en vrac. Ils constituent un élément essentiel des lignes de production et du dosage quantitatif dans les industries chimiques, minières, des matériaux de construction et de la protection de l'environnement.
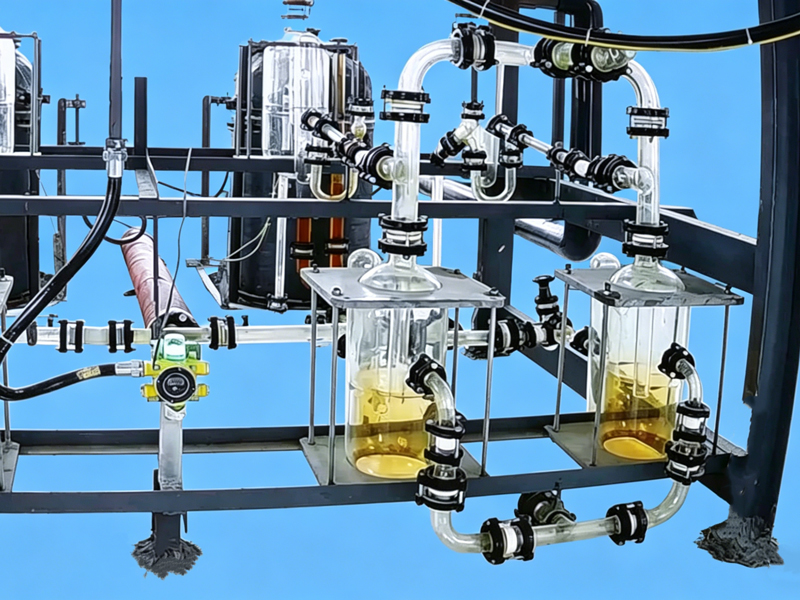
Principaux avantages des produits à base de brome
Le brome et ses dérivés sont des matières premières chimiques de base dotées de propriétés fonctionnelles uniques, largement utilisées dans divers contextes industriels et présentant des avantages fondamentaux exceptionnels.
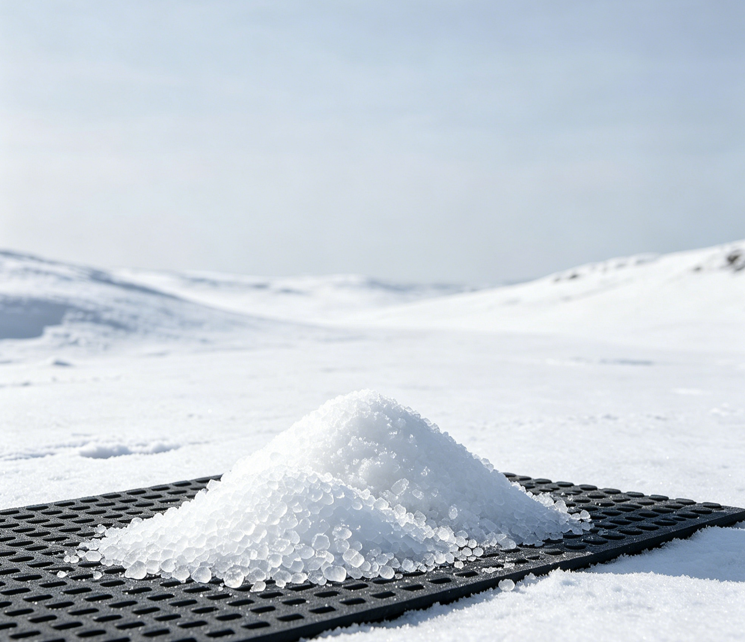
Applications et principaux avantages des agents de dégivrage écologiques
Les agents de dégivrage écologiques à base de chlorure de calcium et de chlorure de magnésium se caractérisent par une dissolution rapide, un point de congélation bas et une faible corrosivité. Produits chimiques couramment utilisés pour le dégivrage des routes en hiver, ils garantissent efficacement la sécurité du trafic et de la production par basses températures.
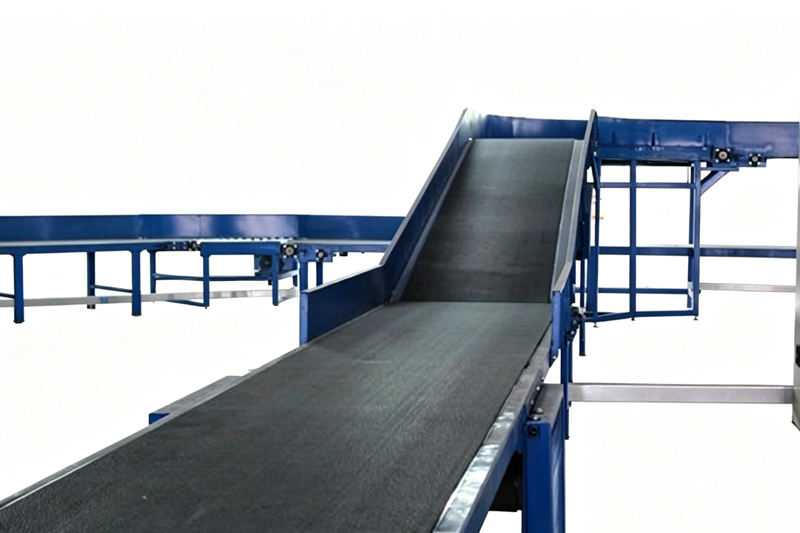
Classification et introduction des convoyeurs à bande
Les convoyeurs à bande sont des équipements polyvalents essentiels pour la manutention continue de matériaux en vrac. Caractérisés par une grande capacité de transport, un fonctionnement stable, une forte adaptabilité et un faible coût d'entretien, ils sont largement utilisés dans les industries chimiques du sel, minières, des matériaux de construction et portuaires, et s'adaptent aux conditions de levage horizontales, inclinées et à grand angle. Ils sont principalement classés en cinq catégories selon leur structure et leur fonction.
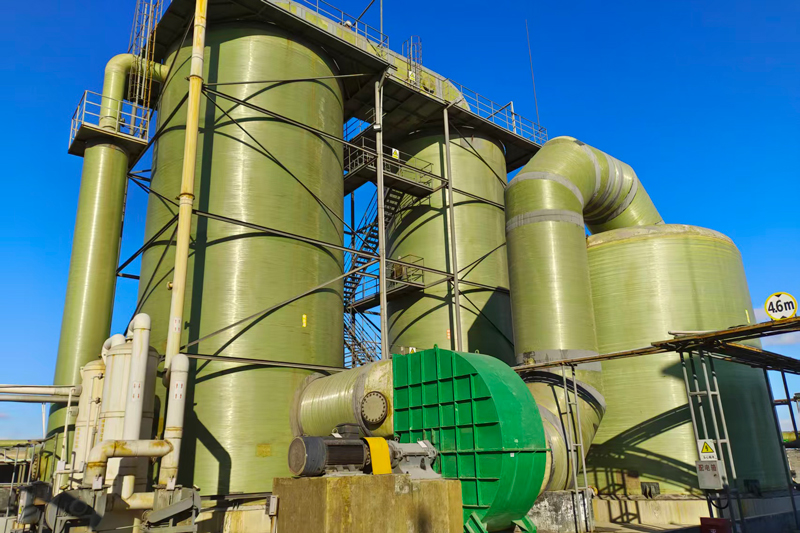
Équipements essentiels en amont pour la chaîne de valeur de l'industrie du sel, des produits chimiques et du brome
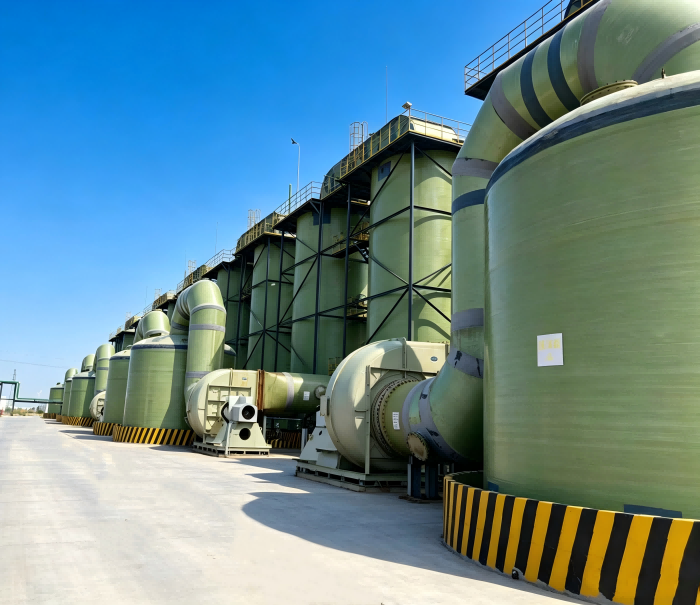
Conçu spécifiquement pour les industries chimiques du sel et des produits chimiques marins, cet ensemble complet d'extraction du brome utilise le procédé éprouvé de soufflage d'air comme technologie principale. Compatible avec diverses matières premières bromées, telles que la saumure naturelle souterraine, le sel marin amer, la saumure de lac salé et l'eau de mer concentrée, il produit du brome industriel de haute pureté grâce à un processus continu et complet, constituant ainsi un équipement essentiel en amont de la chaîne de valeur de l'industrie chimique du brome.
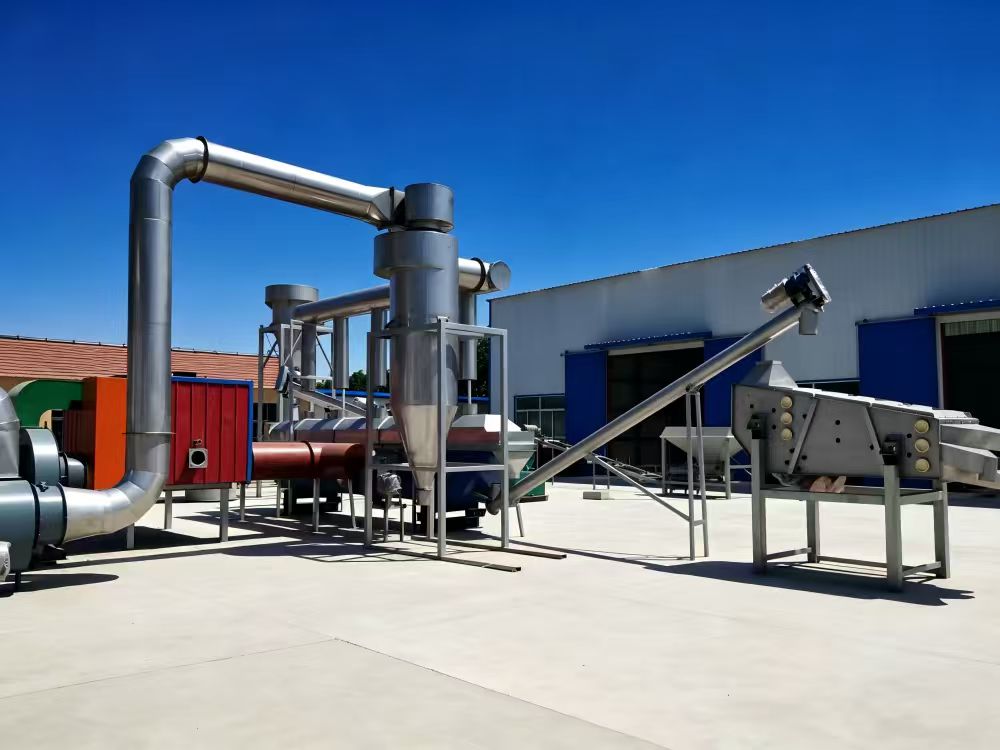
Caractéristiques et avantages d'un équipement complet de lavage au sel
Pièce maîtresse du procédé de raffinage et de purification du sel brut, l'unité de lavage de sel complète utilise un système de lavage à contre-courant multi-étapes et un procédé d'élimination des impuretés par cyclone, permettant d'éliminer efficacement les sédiments, les matières insolubles et les impuretés de surface du sel brut. Compatible avec le sel marin, le sel gemme, le sel de lac et d'autres matières premières, elle permet de produire un sel raffiné d'une grande pureté et d'une blancheur exceptionnelle.
Le brome est largement utilisé dans de nombreuses industries.
Matière première essentielle et indispensable à l'industrie moderne, le brome contribue fortement au développement industriel dans les domaines de la sécurité incendie, de l'exploitation de l'énergie, de la santé et de la gouvernance environnementale grâce à ses propriétés chimiques uniques d'ignifugation, de stérilisation et de catalyse.